
Punktschweißgerät
Laserschweißmaschine für positive und negative Elektroden-Stromkollektoren
Artikelnummer : DH09
Preis variiert je nach Spezifikationen und Anpassungen
- Ausrüstungsbezogene Gutteilquote
- 99%
- Einzelmaschinenkapazität / -geschwindigkeit
- >=2 PPM (variiert leicht je nach Material und Prozess)
- Geräteleistung
- 10KW
Versand:
Kontaktieren Sie uns um Versanddetails zu erhalten. Genießen Sie Garantie für pünktliche Lieferung.
Warum uns wählen
Einfacher Bestellprozess, Qualitätsprodukte und engagierter Support für Ihren Geschäftserfolg.
Produktübersicht
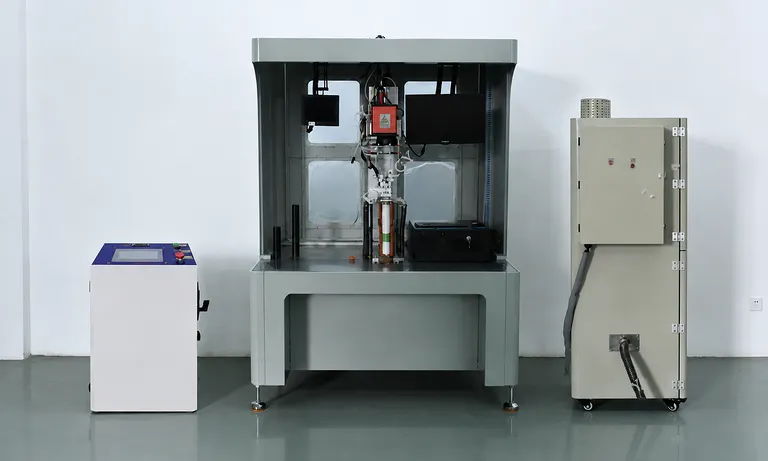


Dieses System ist für das Laserschweißen von positiven und negativen Stromkollektoren auf Full-Tab-Batteriezellen konzipiert. Eine dedizierte Zellpositionierungsvorrichtung legt die Arbeitsreferenz fest, während ein Kollektor-Positionierpresskopf den Kollektor sicher fixiert, bevor das galvanometrische Laserschweißen durchgeführt wird. Das Ergebnis ist eine kontrollierte Schweißstation mit manueller Bestückung, die eine reproduzierbare Kollektorbefestigung innerhalb eines definierten Produktionsablaufs unterstützt.
Die Anlage ist für die Batteriezellenfertigung vorgesehen, bei der vorbereitete Zellen vor dem manuellen Einsetzen in das Gehäuse mit positiven und negativen Kollektoren verschweißt werden müssen. Sie eignet sich für Batterie-F&E, Pilotserienfertigung, Prozessentwicklung und Produktionsumgebungen, die einen definierten Arbeitsablauf vom Einlegen der Zelle über die Kollektorplatzierung, das Schweißen, die Staubabsaugung bis hin zum nachgelagerten Einsetzen in das Gehäuse erfordern.
Aufgebaut auf pneumatischer Positionierung, Vorrichtungsführung, einer Laserschweißeinheit und einer SPS-basierten elektrischen Steuerung erfüllt diese Einheit die praktischen Anforderungen eines Produktionsarbeitsplatzes. Die anlagenbezogene Produktausbeute liegt bei 99 % bei einer Anlagenverfügbarkeit von mindestens 95 % (bezogen auf anlagenbedingte Ausfälle), was Fertigungsteams dabei unterstützt, Prozesskonsistenz und Ausstoßleistung zuverlässig zu bewerten.
Hauptmerkmale
-
Vorrichtungsgeführte Zellpositionierung: Ein dedizierter Zellpositionierungsmechanismus kombiniert Zylinderbetätigung mit Vorrichtungsaufnahme, um eine stabile Referenz für die vorbereitete Zelle herzustellen. Dies gewährleistet eine konsistente Ausrichtung des Werkstücks vor der Kollektorplatzierung und dem Schweißen.
-
Kontrollierte Kollektorklemmung: Der Schweißpresskopf-Mechanismus nutzt eine Zylinder-, Führungsschienen- und Federanordnung, um den Kollektor während des Schweißschritts niederzudrücken und zu halten. Eine sichere mechanische Fixierung ist grundlegend, um die Sollposition des Kollektors während des Laserschweißens beizubehalten.
-
Galvanometer-Laserschweißbaugruppe: Der Kollektorschweißmechanismus integriert ein Galvanometer, einen Positionierzylinder und eine Laserquelle. Diese Baugruppe ist so konfiguriert, dass sie das Laserschweißen sowohl des positiven als auch des negativen Stromkollektors in der definierten Sequenz ausführt.
-
Definierter Bediener-Workflow: Der Prozess beginnt mit dem manuellen Einlegen einer abgeflachten Zelle, gefolgt vom manuellen Auflegen des Kollektors, dem pneumatischen Andrücken des Kollektors, dem Galvanometer-Schweißen, der Staubabsaugung und dem manuellen Einsetzen in das Gehäuse. Dieser klare Ablauf erleichtert die Organisation der Handhabungsschritte rund um den Schweißvorgang.
-
SPS- und Touchscreen-Steuerung: Das elektrische Steuerungssystem umfasst eine SPS, einen Touchscreen, Erkennungssensoren, Relais, Taster und zugehörige Steuerungskomponenten. Diese Hardwarebasis gewährleistet koordinierte Maschinenabläufe und eine intuitive Interaktion des Bedieners an der Station.
-
Produktionsorientierte Ausstoßleistung: Die Einzelmaschinenkapazität ist mit mindestens 2 PPM spezifiziert (abhängig von Material- und Prozessunterschieden). Dies bietet eine verlässliche Durchsatzreferenz für Linienauslegung, Personalplanung und Prozessgestaltung.
-
Korrosionsbeständige mechanische Konstruktion: Das Maschinengestell besteht aus Baustahl-Vierkantrohren und die Arbeitsplattform aus Baustahlplatten mit Nickel- oder Chrombeschichtung. Ein Aluminiumlegierungsrahmen mit transparenten PVC-Platten bildet die Einhausung, während für die Maschinenstruktur vorzugsweise Aluminium, Edelstahl oder korrosionsbeständige galvanisierte Materialien verwendet werden.
-
Ergonomisches Maschinendesign: Die Maschine ist auf eine hohe ergonomische Leistungsfähigkeit ausgelegt. Bei manuellen Be- und Entladevorgängen unterstützt dieser Fokus die effiziente Handhabung von Zelle, Kollektor, Bedienoberfläche und gefertigtem Werkstück.
Anwendungsbereiche
| Anwendung | Beschreibung | Hauptvorteil |
|---|---|---|
| Full-Tab-Batteriezellen-Kollektorschweißen | Verschweißt positive und negative Stromkollektoren auf vorbereiteten Full-Tab-Zellen nach Vorrichtungspositionierung und Kollektorplatzierung. | Bietet einen dedizierten Prozessablauf für die Kollektorbefestigung beider Polaritäten. |
| Zellenfertigung in der Batterie-F&E | Unterstützt Labor- und Entwicklungsteams beim Aufbau von Zellen, die vor dem Einhausen ein Kollektorschweißen erfordern. | Vereint Vorrichtungspositionierung, pneumatisches Klemmen, Laserschweißen und Steuerungshardware in einer einzigen Station. |
| Prozessentwicklung auf Pilotlinien | Ermöglicht Teams die Erprobung von Kollektorpositionierung, Presskopf-Fixierung, Laserschweißen und Nachbearbeitung als verknüpfte Fertigungsschritte. | Liefert definierte Kennzahlen zu Ausbeute, Verfügbarkeit und Ausstoß für die frühe Prozessplanung. |
| Zellvorbereitung vor dem Einhausen | Führt Kollektorschweißen und Staubabsaugung durch, bevor der Bediener die fertige Zelle manuell in das Gehäuse einsetzt. | Schafft einen definierten Übergang von den Schweiß- zu den Einhausungsprozessen. |
| Einsatz als Arbeitsstation in der Batterieproduktion | Fungiert als Einzelplatzstation in Arbeitsabläufen mit manuellem Materialeinschub und kontrollierten automatisierten Schweißbewegungen. | Unterstützt die Kapazitätsplanung mit einer garantierten Maschinengeschwindigkeit von mindestens 2 PPM (material- und prozessabhängig). |
| Prozessverifizierung beim Kollektorschweißen | Nutzt Zellaufnahme, Kollektor-Druckmechanismus, Galvanometer-Schweißeinheit und sensorüberwachte elektrische Steuerungen in einem integrierten Prozessablauf. | Hilft bei der ganzheitlichen Bewertung der ineinandergreifenden mechanischen, pneumatischen, optischen und steuerungstechnischen Phasen. |
Technische Daten
| Spezifikation | Wert |
|---|---|
| Modellbezeichnung | DH09 |
| Hauptfunktion | Schweißen von positiven und negativen Stromkollektoren auf Full-Tab-Batteriezellen |
| Zellpositionierungsmethode | Zellpositionierungsvorrichtung |
| Kollektorhaltemethode | Positionierpresskopf fixiert den Schweiß-Stromkollektor |
| Funktionsprinzip | Vorrichtung positioniert die Zelle; Kollektor wird platziert; Positionierpresskopf hält den Kollektor; Galvanometer führt das Kollektor-Laserschweißen durch |
| Prozessschritt 1 | Abgeflachte Zelle manuell einlegen |
| Prozessschritt 2 | Stromkollektor auflegen |
| Prozessschritt 3 | Zylinder positioniert und presst den Stromkollektor |
| Prozessschritt 4 | Galvanometer schweißt den Stromkollektor |
| Prozessschritt 5 | Schweißen von positivem und negativem Stromkollektor |
| Prozessschritt 6 | Nach Abschluss des Schweißens beider Kollektoren und erfolgter Staubabsaugung manuell in das Gehäuse einsetzen |
| Zellpositionierungsmechanismus | 1 Satz |
| Komponenten des Zellpositionierungsmechanismus | Zylinder- und Vorrichtungspositionierung |
| Schweißpresskopf-Mechanismus | 1 Satz |
| Komponenten des Schweißpresskopf-Mechanismus | Zylinder, Führungsschiene und Feder |
| Stromkollektor-Schweißbaugruppe | 1 Satz |
| Komponenten der Stromkollektor-Schweißbaugruppe | Galvanometer, Positionierzylinder und Laserquelle |
| Schweißverfahren | Laserschweißen |
| Elektrisches Steuerungssystem | SPS, Touchscreen, Erkennungssensoren, Relais, Taster und weitere Steuerungskomponenten |
| Anlagenbezogene Produktausbeute | 99 % (ausschließlich anlagenbedingter Ausschuss) |
| Einzelmaschinenkapazität / Geschwindigkeit | >= 2 PPM (variiert leicht je nach Material und Prozess) |
| Anlagenverfügbarkeit | >= 95 % (ausschließlich anlagenbedingte Ausfälle) |
| Elektrische Versorgungsspannung | 380 V / 50 Hz |
| Spannungsschwankung | Weniger als +/- 10 % |
| Anlagenleistung | 10 kW |
| Druckluftanforderung | >= 0,6 MPa (bauseits bereitzustellen) |
| Druckluft-Betriebsdruck | 0,5–0,7 MPa |
| Druckluftverbrauch | 100 l/min |
| Ergonomie-Anforderung | Gute ergonomische Ausführung |
| Gestellkonstruktion | Baustahl-Vierkantrohr |
| Plattformkonstruktion | Baustahlplatte |
| Oberflächenbehandlung der Plattform | Vernickelt oder verchromt |
| Rahmen der Schutzhaube | Aluminiumlegierungsrahmen |
| Platten der Schutzhaube | Transparente PVC-Platte |
| Bevorzugte Konstruktionsmaterialien | Aluminium, Edelstahl oder korrosionsbeständige galvanisierte Werkstoffe |
Warum dieses Produkt wählen?
-
Praxisgerechter Schweißablauf: Die Anlage ist exakt auf den Prozess des Kollektorschweißens zugeschnitten: Zelle aufnehmen, Kollektor positionieren, kontrolliert pneumatisch klemmen, über die Galvanometer-Baugruppe schweißen, Staub absaugen und die fertige Zelle zum Einhausen übergeben.
-
Konstruiert für Prozessstabilität: Vorrichtungspositionierung, geführter Presskopf, federunterstützte Klemmung, pneumatische Betätigung und sensorbasierte SPS-Steuerung bilden ein aufeinander abgestimmtes Gesamtsystem für reproduzierbare Ergebnisse am Arbeitsplatz.
-
Garantierte Produktionsleistung: Eine anlagenbezogene Ausbeute von 99 %, mindestens 95 % Verfügbarkeit bei maschinenbedingten Störungen und eine Leistung von mindestens 2 PPM bieten Einkaufs- und Fertigungsteams verlässliche technische Kennzahlen.
-
Industriegerechte Materialauswahl: Die robuste Konstruktion aus Baustahl, vernickelter oder verchromter Plattform, Aluminium-Einhausung mit transparenten PVC-Scheiben sowie korrosionsbeständigen Werkstoffen gewährleistet Langlebigkeit im täglichen Industrieeinsatz.
-
Praktische Bedienerintegration: Die manuellen Handhabungsschritte (Beladen, Kollektorplatzierung und Einsetzen in das Gehäuse) werden durch eine Touchscreen-SPS-Steuerung und ein ergonomisches Gesamtdesign optimal unterstützt.
Kontaktieren Sie uns für ein Angebot oder zur Abstimmung einer Kollektorschweißlösung, die exakt auf Ihre Batteriezellenprozesse abgestimmt ist.
Vertraut von Branchenführern
Produktdatenblatt
Laserschweißmaschine für positive und negative Elektroden-Stromkollektoren
Fordern Sie ein Angebot an
Unser professionelles Team wird Ihnen innerhalb eines Werktages antworten. Sie können uns gerne kontaktieren!
Ähnliche Produkte
Halbautomatische Elektroden-Laserschneidmaschine
Die halbautomatische Elektroden-Laserschneidmaschine für Pilotlinien von Lithium-Ionen-Batterien bietet schnelles Präzisionsschneiden, saubere Staubkontrolle, zuverlässige Handhabung und konsistente Produktionsleistung mit einfacher Software, schnellen Umrüstzeiten, stabilem Faserlaser und hoher Ausbeute für die fortgeschrittene Forschung.
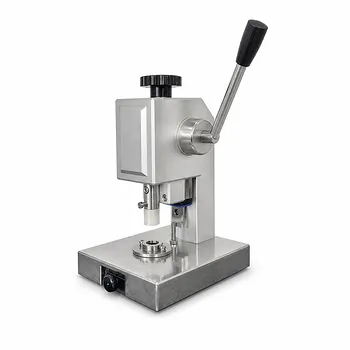
Stanzmaschine für Knopfzellen-Elektrodenfolien
Stanzmaschine für Knopfzellen-Elektrodenfolien zum präzisen Stanzen von Batteriekathoden, Anoden, Separatoren und dünnen Materialien. Kompakte Bedienung, flexible Stanzgrößen und Handschuhbox-kompatible Handhabung für Laborforschungsabläufe mit konsistent sauberen Kanten in anspruchsvollen Batterieentwicklungsanwendungen.
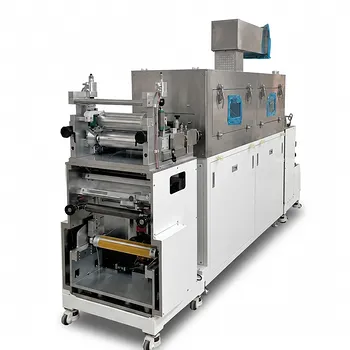
400 mm kontinuierliche und intermittierende Schlitzbeschichtungsmaschine
400 mm kontinuierliche und intermittierende Schlitzbeschichtungsmaschine für die präzise Beschichtung von Lithium-Ionen-Batterieelektroden mit elektrischer Trocknung, kontrollierter Bahnführung und konfigurierbarer Extrusionsbeschichtung für die Kathoden- und Anodenproduktion.
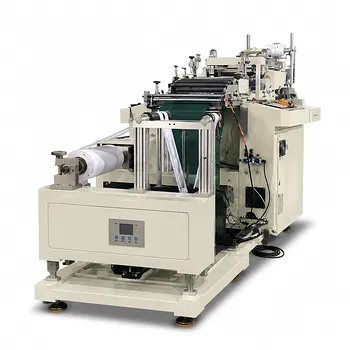
Automatische Stanz- und Formmaschine für Batterieelektrodenfolien
Die automatische Stanz- und Formmaschine für Batterieelektrodenfolien liefert 30–40 Zyklen pro Minute, eine Schnittgenauigkeit von ≤0,1 mm, Grate von ≤0,015 mm und eine qualifizierte Ausbringung von ≥98 % für eine zuverlässige Lithiumbatterieproduktion mit stabiler Bahnhandhabung und präziser Closed-Loop-Ausrichtungssteuerung.
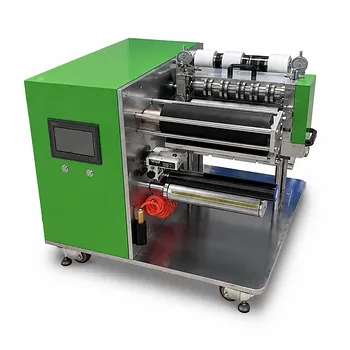
Rolle-zu-Rolle-Schneidemaschine für Lithium-Batterie-Elektroden
Die präzise Rolle-zu-Rolle-Schneidemaschine für Lithium-Batterie-Elektrodenfolien sorgt für gratarmes Folienschneiden, einstellbare Breiten, automatische Wickelspannung und eine PLC-gesteuerte Produktionskonsistenz bei dünn beschichteten Materialien und Funktionsfolien-Verarbeitungslinien mit Hartmetallklingen.
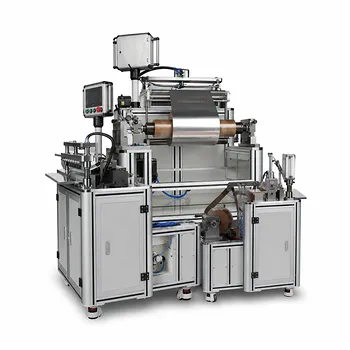
Automatische Schneidemaschine für Batterieelektrodenfolien
Die automatische Schneidemaschine für Batterieelektrodenfolien ermöglicht programmierbares Längenschneiden oder faseroptische Sensorverfolgung, eine maximale Breite von 500 mm, eine einstellbare Geschwindigkeit von 1–8 m/min sowie präzises pneumatisches Schneiden für eine konsistente Elektrodenvorbereitung in der Batterieforschung, in Laboren und in der Pilotserienfertigung.
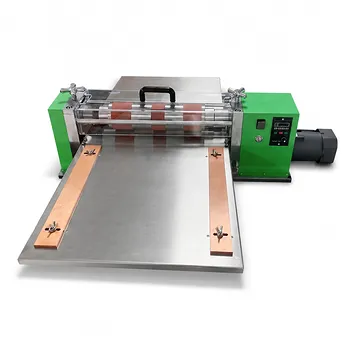
Elektrische Schneidemaschine für positive und negative Elektrodenfolien von Polymer- und Lithiumbatterien
Elektrische Rollenschneidemaschine für positive und negative Elektrodenfolien von Polymer- und Lithiumbatterien, mit einstellbarer Positionierung, synchronisierten Kreismessern, hochpräzisem Schnitt und Schutzvorrichtung für Elektrodenmaterialien von 50-400 μm.
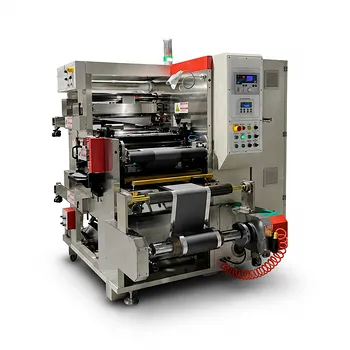
Kontinuierliche Längsschneidemaschine für Lithium-Batterie-Elektrodenfolien, 200 bis 560 mm Schnittbreite
Die kontinuierliche Längsschneidemaschine für Lithium-Batterie-Elektroden verarbeitet beschichtete Elektrodenrollen mit Breiten von 200 bis 560 mm. Sie verfügt über eine geschlossene Zugspannungsregelung, präzise Bahnlaufregelung, Staubabsaugung und eine Aufwicklung mit zwei Differenzialwellen.
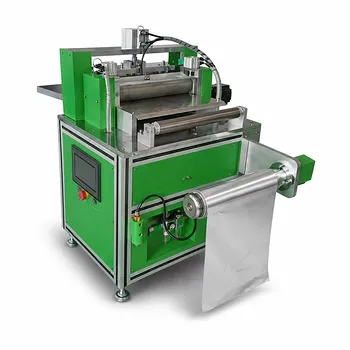
Automatische Querschneide- und Schlitzmaschine für Lithium-Batterie-Elektrodenfolien
Die automatische Querschneide- und Schlitzmaschine für Lithium-Batterie-Elektrodenfolien bietet programmierbare Fixlängen- oder optische Nachführschnitte, Abwickeln mit konstanter Spannung, einstellbare Geschwindigkeit und gratarme Verarbeitung für die Produktion von positiven und negativen Elektroden.
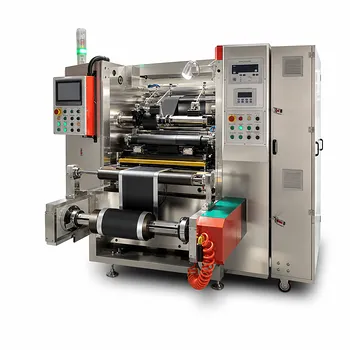
Kontinuierliche Lithium-Batterie-Elektroden-Längsschneidemaschine für 4680 Tabless-Zellen
Die kontinuierliche Längsschneidemaschine für Lithium-Batterie-Elektroden bietet eine kontrollierte Mehrstreifenverarbeitung, einen geschlossenen Spannungsregelkreis, eine präzise Bahnführung, Staubabsaugung und ein stabiles Wiederaufwickeln für anspruchsvolle Fertigungslinien von 4680 Tabless-Zellenelektroden zur Verarbeitung beschichteter Rollenfolien unter Einhaltung der Anforderungen an Breite, Dicke, Geschwindigkeit, Grat und Geradheit.
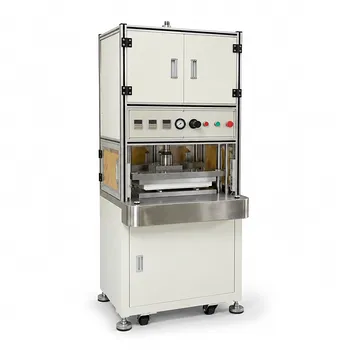
Manuelle Stanzmaschine für Polymer-Lithium-Batterie-Elektrodenfolien
Die manuelle Stanzmaschine für Polymer-Lithium-Batterie-Elektrodenfolien kombiniert eine pneumatisch-hydraulische 10T-Kraft, präzise Plattenparallelität, einstellbare Zeitsteuerung, Zweitastenbedienung und Lichtvorhang-Sicherheit für konsistentes Stanzen von Laborelektroden.
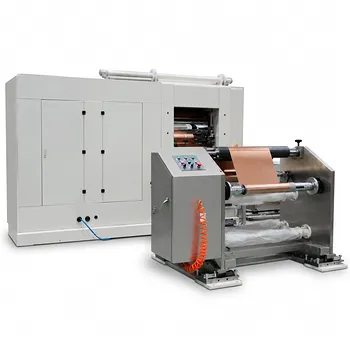
Hochpräzisions-Kalandrieranlage für Lithium-Batterie-Elektrodenfolien
Die hochpräzise Kalandrieranlage für Lithium-Batterie-Elektrodenfolien bietet kontrollierte Verdichtung, einstellbare Walzenspalte, 4000 kN Liniendruck, präzise Zugspannungsregelung und eine konsistente Elektrodendichte für anspruchsvolle Zellfertigungslinien.
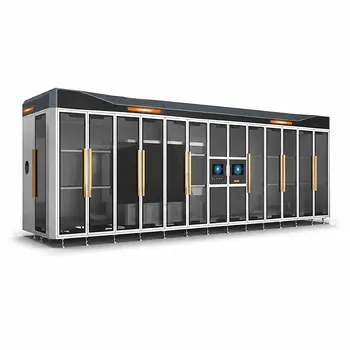
Vollautomatische Stanzmaschine für Lithium-Ionen-Batterieelektrodenfolien
Die vollautomatische Stanzmaschine für Lithium-Ionen-Batterieelektroden integriert Abwickeln, Ausrichten, Laschenformen, CCD-Inspektion, Staubentfernung und Aufwickeln für eine präzise Hochgeschwindigkeits-Produktion von kontinuierlich beschichteten Elektroden.
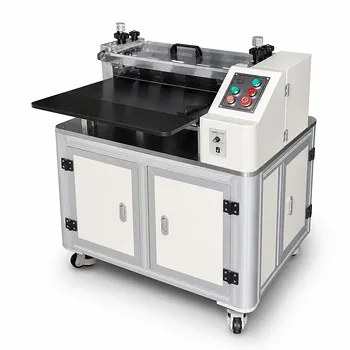
Manuelle Schneidemaschine für Lithium-Batterie-Elektrodenfolien
Die manuelle Schneidemaschine für Lithium-Batterie-Elektrodenfolien ermöglicht kontrollierte Schnitte von 5-480 mm für die Herstellung von Polymerzellen. Ausgestattet mit Rollmesser-Werkzeugen, stabiler Zuführung, kompakter Bauweise und zuverlässigem Betrieb für Labor-Elektrodenprozesse.
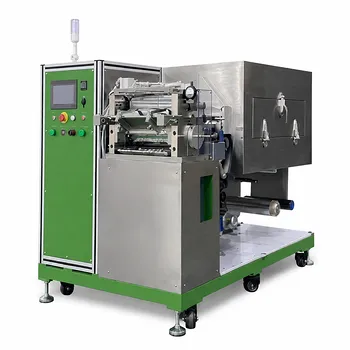
Kontinuierliche/Intermittierende Labor-Beschichtungsanlage für Batterien
Die kontinuierliche/intermittierende Labor-Beschichtungsanlage für Batterien kombiniert eine stabile Bahnspannungsregelung, präzise Komma-Rakel-Dosierung, Drei-Walzen-Transferbeschichtung und beidseitige Heißlufttrocknung für eine zuverlässige Entwicklung von Elektrodenprozessen, ergänzt durch eine SPS-Touchscreen-Bedienung und optionale Lösungsmittelrückgewinnung.
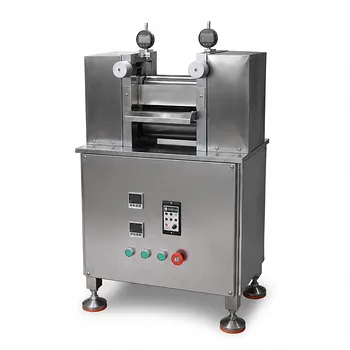
100 x 200 mm Labor-Heizwalzpresse für Batterieelektroden-Kalandrierung
Die 100 x 200 mm Labor-Heizwalzpresse für die Kalandrierung von Batterieelektroden bietet unabhängig steuerbare Walzen, einstellbare Walzenspalte und variable Geschwindigkeiten für die Forschung an dichten, konsistenten Lithium-Elektroden sowie für Pilotlinien-Prozesse.
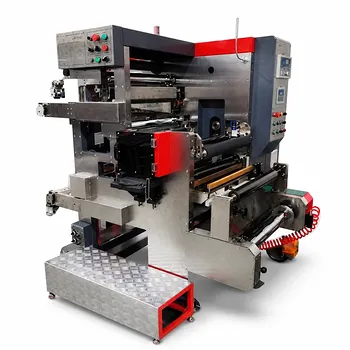
Kontinuierliche Lithium-Batterie-Elektrodenfolien-Schneidemaschine, 7 bis 500 mm Schnittbreite
Kontinuierliche Lithium-Batterie-Elektrodenfolien-Schneidemaschine mit 7 bis 500 mm Schnittbreite, stabiler Bahnhandhabung, Randstreifenaufwicklung, Staubabsaugung und präziser Rolle-zu-Rolle-Verarbeitung für beschichtete Elektroden, geeignet für Lithium-Eisenphosphat-, ternäre, Graphit- und Oxid-Elektrodensysteme.
Manuelle Rundschneidemaschine für Lithium-Batterie-Elektrodenproben
Die manuelle Rundschneidemaschine für Lithium-Batterie-Elektroden ermöglicht einen Schnitt in einem Arbeitsgang mit gratfreien, glatten Kanten und anpassbaren Stanzformen für eine präzise Probenvorbereitung im Labor sowie wiederholbare Forschungsabläufe in der Pilotentwicklung und in Laboren für moderne Materialien bei zuverlässigem Betrieb.
Kompakte hydraulische Positionier-Stanzmaschine für Labore
Die kompakte hydraulische Positionier-Stanzmaschine für die Vorbereitung von Batterieelektroden und Lithiumfolien im Labor liefert präzise, gratfreie Schnitte. Sie ist für den Einsatz in Handschuhkästen (Glovebox) geeignet, verfügt über eine geschützte, einstellbare Druckregelung für zuverlässige Arbeitsabläufe bei der Herstellung von Forschungszellen und ermöglicht einen schnellen Werkzeugwechsel für den täglichen Gebrauch.
Einseitige Extrusionsbeschichtungsmaschine für Batterieelektroden
Die einseitige Batterieelektroden-Beschichtungsmaschine bietet präzisen intermittierenden und kontinuierlichen Schlickerauftrag, stabile Bahnspannung, kontrollierte elektrische Trocknung und konsistente Beschichtungen für die Forschung an Lithium-Ionen-Batterien, die Pilotproduktion und die Entwicklung fortschrittlicher Materialien in anspruchsvollen Labor- und Entwicklungsumgebungen.