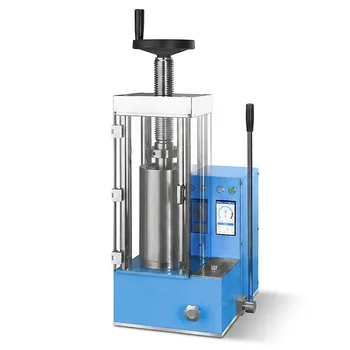
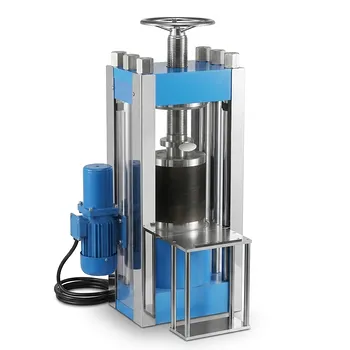
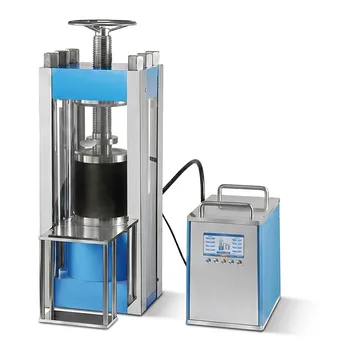
Das kaltisostatische Pressen (CIP) ist der entscheidende Mechanismus, um eine isotrope Dichte und eine hohe Packungseffizienz in Aluminiumoxid-Keramik-Grünkörpern zu erreichen.
In einer Laborumgebung wendet die CIP einen gleichmäßigen, allseitigen Druck – typischerweise zwischen 100 MPa und 300 MPa – auf Aluminiumoxidpulver an, das in einer flexiblen Form versiegelt ist. Dieser Prozess stellt sicher, dass sich die Pulverpartikel in die dichtestmögliche Konfiguration umlagern, wodurch ein Grünkörper mit hoher Dichte und überlegener struktureller Gleichmäßigkeit entsteht. Durch die Eliminierung interner Dichtegradienten, die beim herkömmlichen Pressen üblich sind, bietet die CIP die notwendige physikalische Grundlage, um Risse und Verformungen während des anschließenden Hochtemperatursinterns zu verhindern.
Die Labor-CIP dient als primäres Werkzeug zur Neutralisierung interner Spannungen und Dichtevariationen und stellt sicher, dass Aluminiumoxid-Keramiken ihre strukturelle Integrität und geometrische Präzision während des Übergangs vom Pulver zur festen Keramik beibehalten.
Erreichen einer extremen Partikelpackungsdichte
Die Rolle des allseitigen Drucks
Eine Labor-CIP verwendet ein flüssiges Medium, um den Druck gleichmäßig auf jede Oberfläche der Form zu übertragen. Diese ausgewogene Kraftverteilung stellt sicher, dass das Aluminiumoxidpulver gleichzeitig aus allen Richtungen mit der gleichen Intensität verdichtet wird.
Maximierung der relativen Dichte
Unter ultrahohen Drücken, wie z. B. 300 MPa, erfahren Aluminiumoxid-Pulverpartikel eine signifikante Umlagerung. Dies führt zu einer extrem hohen Packungsdichte, die manchmal relative Dichten von bis zu 99 % erreicht, was für die Herstellung von Hochleistungs-Maschinenkomponenten unerlässlich ist.
Eliminierung interner Hohlräume
Der intensive, multidirektionale Druck lässt interne Hohlräume und Lufteinschlüsse innerhalb des Pulverbettes effektiv kollabieren. Die Beseitigung dieser Defekte im Grünkörperstadium ist entscheidend für die Schaffung einer kontrollierten Porenstruktur und die Bildung stabiler Korngrenzen während des Sinterns.
Lösung des Dichtegradienten-Problems
Überwindung der Formwandreibung
Beim herkömmlichen einachsigen (trockenen) Pressen erzeugt die Reibung zwischen dem Pulver und den starren Formwänden eine ungleichmäßige Druckverteilung. Die CIP löst dies durch die Verwendung flexibler Membranen, die es dem Druck ermöglichen, den Kern der Probe ohne den mit Reibung verbundenen "Druckabfall" zu erreichen.
Erzeugung isotroper Schrumpfung
Da die Dichte im gesamten Grünkörper gleichmäßig ist, schrumpft das Material während des Erhitzungsprozesses in allen Dimensionen mit einer konsistenten Rate. Diese Gleichmäßigkeit ist der Hauptfaktor zur Vermeidung von Verzug oder "Verwerfungen", die oft komplexe oder großformatige Proben ruinieren.
Neutralisierung interner Spannungen
Durch die gleichmäßige Druckausübung eliminiert die CIP die internen Spannungsgradienten, die zu Mikrorissen führen. Dies ist besonders kritisch bei großen quadratischen Proben oder kugelförmigen Keramikkugeln, bei denen strukturelle Symmetrie eine Anforderung ist.
Verständnis der Kompromisse
Prozessgeschwindigkeit vs. Leistung
Obwohl die CIP einen weitaus überlegenen Grünkörper im Vergleich zum einachsigen Pressen liefert, ist es ein langsamerer, chargenorientierter Prozess. Die Notwendigkeit, Teile in flexiblen Formen zu versiegeln, und die Zeit, die für den Flüssigkeitsdruckzyklus benötigt wird, machen es eher für präzise Laborarbeiten als für die Massenproduktion geeignet.
Herausforderungen bei der Maßhaltigkeit
Da die in der CIP verwendeten Formen flexibel sind, kann das Erreichen präziser Endkonturen schwieriger sein als mit starren Stahlformen. Die Form selbst verformt sich während des Prozesses, was eine zusätzliche Bearbeitung oder "Grünbearbeitung" des Körpers vor dem Sintern erforderlich machen kann.
Anwendung auf Ihr Projekt
Um die Effektivität des kaltisostatischen Pressens in Ihrem Arbeitsablauf für Aluminiumoxid-Keramik zu maximieren, berücksichtigen Sie Ihre endgültigen Leistungsanforderungen:
- Wenn Ihr Hauptfokus auf maximaler mechanischer Festigkeit liegt: Nutzen Sie Drücke am oberen Ende des Spektrums (300 MPa), um die höchstmögliche Gründichte und minimale Restporosität zu gewährleisten.
- Wenn Ihr Hauptfokus auf geometrischer Präzision für große Teile liegt: Stellen Sie sicher, dass das Pulver vor der CIP einachsig bei niedrigem Druck vorgepresst wird, um eine stabile Anfangsform zu erhalten, was hilft, die Symmetrie während der isostatischen Verdichtung zu wahren.
- Wenn Ihr Hauptfokus auf der Vermeidung von Sinterrissen liegt: Priorisieren Sie die "Haltezeit" bei Spitzendruck, um eine vollständige Evakuierung der Luft und eine gleichmäßige Partikelsetzung über den gesamten Querschnitt des Teils zu ermöglichen.
Durch die Beherrschung der Anwendung von gleichmäßigem Druck stellen Sie sicher, dass Ihre Aluminiumoxid-Keramiken die strukturelle Zuverlässigkeit besitzen, die für fortgeschrittene technische Anwendungen erforderlich ist.
Zusammenfassungstabelle:
| Hauptrolle | Mechanismus | Vorteil für Aluminiumoxid |
|---|---|---|
| Gleichmäßige Verdichtung | Allseitiger Druck | Eliminiert interne Hohlräume und Dichtegradienten. |
| Strukturelle Integrität | Isotrope Dichte | Sorgt für konsistente Schrumpfung und verhindert Verzug. |
| Hohe Effizienz | Partikelumlagerung | Erreicht bis zu 99 % relative Packungsdichte. |
Optimieren Sie Ihre Materialforschung mit KINTEK Presslösungen
Die präzise Herstellung von Aluminiumoxid erfordert eine überlegene Druckkontrolle und strukturelle Zuverlässigkeit. KINTEK ist spezialisiert auf umfassende Labor-Presslösungen und bietet manuelle, automatische, beheizte, multifunktionale und handschuhkastenkompatible Modelle sowie leistungsstarke kaltisostatische (CIP) und warmisostatische Pressen (WIP) an, die weithin in der Spitzenforschung für Batterien eingesetzt werden.
Kontaktieren Sie KINTEK noch heute, um zu erfahren, wie unsere maßgeschneiderten Pressgeräte die Effizienz Ihres Labors steigern und die höchste Qualität für Ihre Keramik-Grünkörper sicherstellen können!
Referenzen
- Toshiki Nakamura, Atsusi Nakahira. Development of Rapid Debinding Treatment Using Superheated Steam and Debinding Behavior for Alumina Molded Bodies. DOI: 10.2497/jjspm.66.275
Dieser Artikel basiert auch auf technischen Informationen von Kintek Solution Wissensdatenbank .
Ähnliche Produkte
- Automatische Labor-Kalt-Isostatik-Pressmaschine CIP
- Elektrische Split-Laborkaltpressen CIP-Maschine
- Elektrische Labor-Kalt-Isostatische Presse CIP-Maschine
- Manuelles Kalt-Isostatisches Pressen CIP-Maschine Pelletpresse
- Elektrische isostatische Presse 40 Tonnen Automatische Laborpulververdichtungspresse
Andere fragen auch
- Was sind die Hauptmerkmale von automatisierten Labor-Kaltisostatischen Pressen (CIP)-Systemen? Präzise Pulververdichtung unter hohem Druck erzielen
- Warum ist eine isostatische Presse (CIP) nach dem uniaxialen Pressen notwendig? Erzielung von Transparenz bei Nd:Y2O3-Keramiken
- Wie erhöht eine Kaltisostatische Presse (CIP) die Stromdichte von Bi-2223/Ag? Steigern Sie die Supraleitung mit gleichmäßigem Druck
- Was ist die Hauptfunktion einer Kaltisostatischen Presse (CIP) bei der NASICON-Herstellung? Erreichen von 96% theoretischer Dichte
- Wie erleichtert eine Kaltisostatische Presse (CIP) die Herstellung von mit CaO dotierten Siliziumkarbid (SiC)-Grünkörpern?