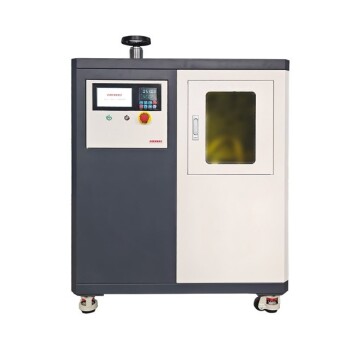
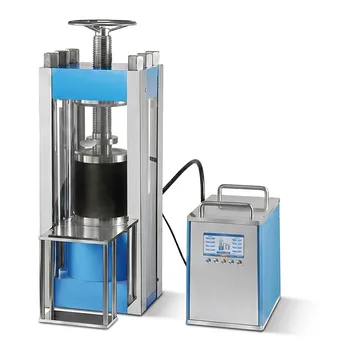
Das kaltisostatische Pressen (CIP) bietet eine überlegene Dichtegleichmäßigkeit und strukturelle Integrität im Vergleich zum herkömmlichen Trockenpressen. Durch die Anwendung von gleichmäßigem Druck aus allen Richtungen über ein flüssiges Medium eliminiert das CIP interne Dichtegradienten und die Reibung an der Formwand, die beim mechanischen Matrizenpressen unvermeidlich sind. Dies führt zu einem Aluminiumoxid-Grünkörper mit einer hohen relativen Dichte – die oft 68 % erreicht –, was das Risiko von Verzug, Rissbildung oder ungleichmäßiger Schwindung während des Hochtemperatursinterprozesses erheblich reduziert.
Wichtigste Erkenntnis: Das kaltisostatische Pressen ersetzt einseitige oder zweiseitige mechanische Kraft durch isotropen Druck und stellt sicher, dass Aluminiumoxid-Keramikproben eine hohe, gleichmäßige Gründichte erreichen, die für die Dimensionsstabilität und ein fehlerfreies Sintern entscheidend ist.
Erreichung von isotropem Druck und gleichmäßiger Dichte
Eliminierung interner Dichtegradienten
Das herkömmliche Trockenpressen basiert auf starren Matrizen, die Reibung an der Formwand erzeugen, was zu einer ungleichmäßigen Druckverteilung und internen Spannungsungleichgewichten führt. Im Gegensatz dazu verwendet das CIP eine flexible Form, die in eine Hydraulikflüssigkeit eingetaucht ist, um einen omnidirektionalen Druck auszuüben, wodurch sichergestellt wird, dass jede Oberfläche des Aluminiumoxidpulvers die gleiche Kraft erfährt. Dieser Mechanismus eliminiert effektiv Dichtegradienten und sorgt für eine konsistente interne Struktur, die für eine genaue Feuchtigkeitsdiffusionsanalyse und Materialprüfung unerlässlich ist.
Erreichen einer überlegenen Gründichte
Hochdruck-CIP-Systeme können Drücke zwischen 300 MPa und 500 MPa erreichen, was eine dichte Neuanordnung von Aluminiumoxid- und Nanopulverpartikeln begünstigt. Diese intensive, gleichmäßige Kompression ermöglicht es dem Grünkörper, eine weitaus höhere relative Dichte (durchschnittlich 68 %) zu erreichen als beim Standard-Trockenpressen. Eine höhere Anfangsdichte reduziert die Menge der zwischen den Partikeln eingeschlossenen Luft und schafft eine robustere „grüne“ Probe, die vor dem Brennen einfacher zu handhaben ist.
Verbesserung der strukturellen Integrität und der Sinterergebnisse
Verhinderung von ungleichmäßiger Schwindung und Rissbildung
Die Hauptursache für Fehler bei der Keramikherstellung ist die differentielle Schwindung während des Sinterns, bei der verschiedene Teile eines Bauteils mit unterschiedlichen Raten schrumpfen. Da das CIP eine gleichmäßige Dichteverteilung gewährleistet, schrumpft die Aluminiumoxidprobe gleichmäßig in alle Richtungen, wenn sie in einen Ofen gestellt wird. Diese Gleichmäßigkeit ist der effektivste Weg, um Verzug, makroskopische Rissbildung und Mikrostrukturheterogenität im fertigen Produkt zu verhindern.
Beschleunigung der Phasenumwandlungskinetik
Die Hochdruckumgebung des CIP bewirkt mehr als nur die Verdichtung des Pulvers; sie verkürzt die Inkubationszeit für Phasenumwandlungen während des Erhitzens. Durch die Erhöhung der kinetischen Konstanten der Phasenumwandlung hilft das CIP, Probleme im Zusammenhang mit unzureichendem Sintern zu vermeiden, die häufig bei Pulvern mit geringerer Aktivität auftreten. Dies ist besonders kritisch für fortschrittliche Anwendungen, wie das Erreichen einer hohen Transparenz bei Yb:YAG-Keramiken oder die Aufrechterhaltung der Integrität von Aluminat-Massivmaterialien bei 1500 °C.
Verständnis der Kompromisse
Prozesskomplexität und Zykluszeit
Obwohl das CIP überlegene Materialeigenschaften bietet, ist es im Allgemeinen ein langsamerer Prozess als das Hochvolumen-Trockenpressen. Jede Probe muss in einer flexiblen Membran versiegelt, in einen Druckbehälter geladen und anschließend entnommen und getrocknet werden, was die Arbeitsintensität und die Zykluszeit pro Teil erhöht.
Kosten und Werkzeugbeschränkungen
Die Ausrüstung für das isostatische Pressen ist teurer und erfordert hochentwickelte Hydrauliksysteme, um hohe Drücke sicher aufrechtzuerhalten. Obwohl flexible Formen komplexe Formen ermöglichen, bieten sie nicht das gleiche Maß an maßlicher Präzision „aus der Form“ wie starre Stahlmatrizen, was oft eine sekundäre Bearbeitung oder ein Schleifen nach dem Sintern erforderlich macht.
Anwendung auf Ihr Projekt
Die richtige Methode für Ihre Ziele auswählen
Die Wahl zwischen kaltisostatischem Pressen und Trockenpressen hängt von der erforderlichen Leistung Ihrer endgültigen Aluminiumoxid-Komponente ab.
- Wenn Ihr Hauptaugenmerk auf der Massenproduktion einfacher Formen liegt: Verwenden Sie das herkömmliche Trockenpressen, da es schnellere Zykluszeiten und niedrigere Kosten für Teile bietet, bei denen leichte Dichtegradienten akzeptabel sind.
- Wenn Ihr Hauptaugenmerk auf struktureller Integrität oder Transparenz liegt: Verwenden Sie das kaltisostatische Pressen, um interne Defekte zu eliminieren und sicherzustellen, dass die Probe Hochtemperatursintern ohne Rissbildung übersteht.
- Wenn Ihr Hauptaugenmerk auf einer genauen Materialcharakterisierung liegt (z. B. Master Sintering Curve): Verwenden Sie CIP, um sicherzustellen, dass die Probe physikalisch einheitlich ist, da dies die notwendige Grundlage für eine zuverlässige wissenschaftliche Analyse bietet.
Indem Sie isotropen Druck der mechanischen Bequemlichkeit vorziehen, stellen Sie sicher, dass Ihre Aluminiumoxid-Keramiken die höchstmögliche Dichte und langfristige Zuverlässigkeit erreichen.
Zusammenfassungstabelle:
| Merkmal | Kaltisostatisches Pressen (CIP) | Herkömmliches Trockenpressen |
|---|---|---|
| Druckrichtung | Omnidirektional (Isotrop) | Einseitig / Zweiseitig |
| Dichtegleichmäßigkeit | Hoch (Eliminiert interne Gradienten) | Niedrig (Reibung an der Formwand) |
| Relative Gründichte | Überlegen (~68 %) | Moderat |
| Sinterergebnis | Gleichmäßige Schwindung, fehlerfrei | Risiko von Verzug und Rissen |
| Prozessgeschwindigkeit | Langsamer (Chargenorientiert) | Hoch (Massenproduktion) |
Optimieren Sie Ihre Aluminiumoxid-Keramiken mit KINTEK
Erreichen Sie branchenführende strukturelle Integrität und Dichtegleichmäßigkeit mit den umfassenden Laborpresslösungen von KINTEK. Egal, ob Sie an fortschrittlicher Materialcharakterisierung oder Batterieforschung arbeiten, unsere Auswahl an Geräten stellt sicher, dass Ihre Proben die strengsten Sinterprozesse ohne Defekte überstehen.
Unsere spezialisierten Lösungen umfassen:
- Kalt- & Warmaisostatische Pressen (CIP/WIP): Ideal für isotropen Druck und hochdichte Aluminiumoxid-Formgebung.
- Vielseitige Laborpressen: Manuelle, automatische, beheizte und multifunktionale Modelle.
- Spezialisierte Integration: Glovebox-kompatible Designs für sensible Forschungsumgebungen.
Lassen Sie nicht zu, dass Dichtegradienten Ihre Forschung gefährden. Kontaktieren Sie KINTEK noch heute, um die perfekte Presslösung für Ihr Labor zu finden!
Referenzen
- Mehran Dadkhah, Majid Jafari. Investigating the Physical Properties of Sintered Alumina in the Presence of MgO Nanopowder. DOI: 10.1155/2014/496146
Dieser Artikel basiert auch auf technischen Informationen von Kintek Solution Wissensdatenbank .
Ähnliche Produkte
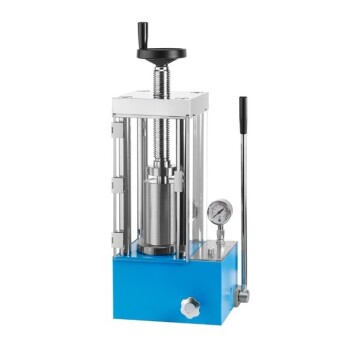
- Manuelles Kalt-Isostatisches Pressen CIP-Maschine Pelletpresse
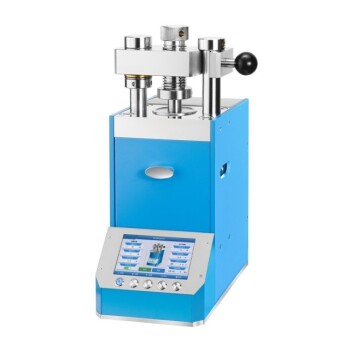
- Automatische Labor-Kalt-Isostatik-Pressmaschine CIP
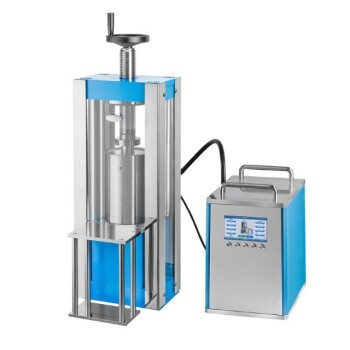
- Elektrische Split-Laborkaltpressen CIP-Maschine
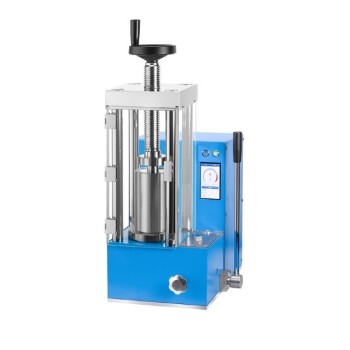
- Elektrische Labor-Kalt-Isostatische Presse CIP-Maschine
- Isostatische Laborpressformen für das isostatische Pressen
Andere fragen auch
- Warum ist Kaltisostatisches Pressen (CIP) für SBN-Keramiken notwendig? Erzielung von Hochdichte und rissfreiem Sintern
- Warum wird Kaltisostatisches Pressen (CIP) nach dem uniaxialen Pressen angewendet? Optimierung der Dichte von Supraleiter-Vorläufern
- Was sind die Prozessvorteile der Kaltisostatischen Pressung (CIP) für LSMO? Erzielung einer fehlerfreien Dichte
- Welche Arten von Geräten gibt es für das kaltisostatische Pressen?Entdecken Sie CIP-Lösungen für Labore und Produktion
- Was sind die technischen Vorteile von Kaltisostatischen Pressanlagen im Vergleich zu uniaxialen Pressanlagen? Mehr erfahren!